
某焦化项目一根φ159×14的12Cr1MoVG蒸汽管道,RT评Ⅱ级合格,水压试验却渗漏。扒开发现坡口侧壁有未熔合,走向与射线束斜交,底片影子很淡,被误当夹渣放过。这说明:没有万能的无损检测,只有配套使用才可靠。
 一、先分清缺陷和分工
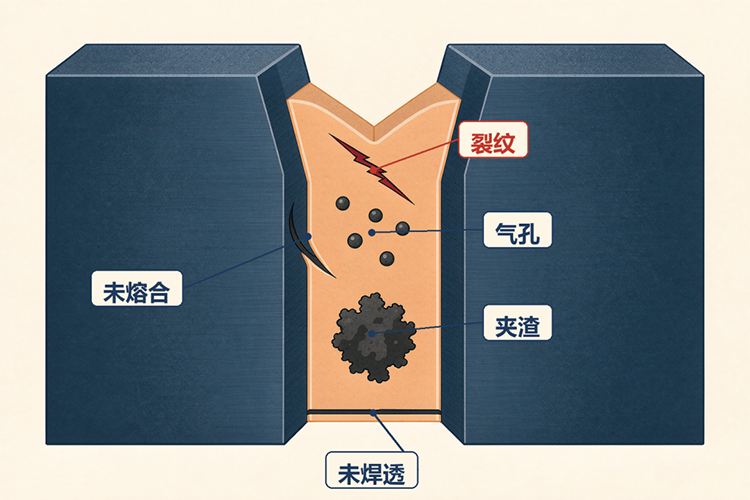
常见缺陷五类:气孔、夹渣、未焊透、未熔合、裂纹。气孔、夹渣是体积状,相对温和;裂纹、未熔合、未焊透是面状,边缘尖锐、应力集中,最危险。
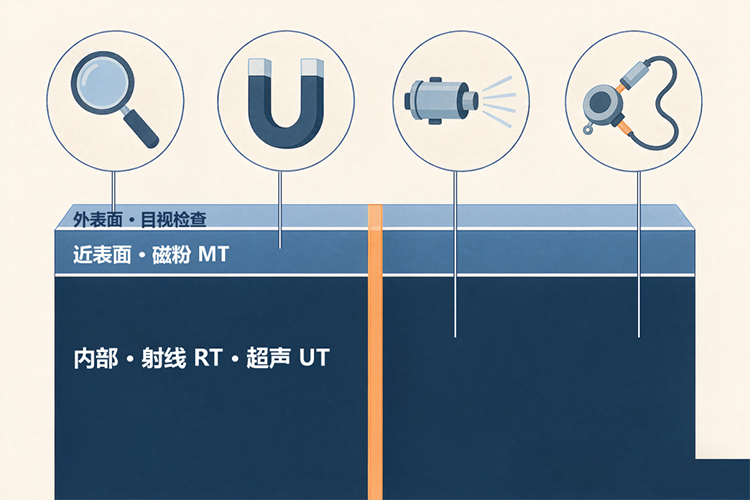
破坏性检测管工艺,如焊接工艺评定;无损检测管产品。四法分工:RT、UT查内部,MT、PT查表面。
二、四法原理与盲区
RT射线检测:像拍X光,越厚越致密吸收越多,缺陷在底片上呈黑影。强项是直观、可存档,适合气孔、夹渣等体积状缺陷。盲区是方向性:面状缺陷只有与射线方向平行才易显影;厚度也受限,名义厚度≤30mm的对接接头优先用RT。
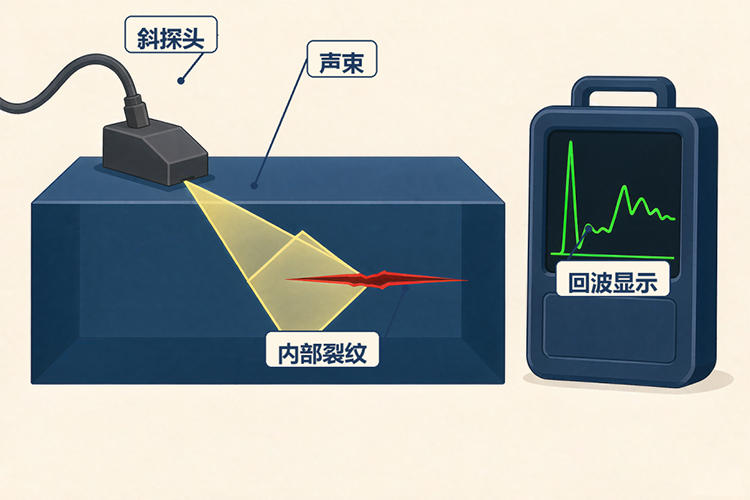
UT超声检测:像蝙蝠听回声,缺陷回波先于底波返回。对裂纹、未熔合等面状缺陷敏感,厚壁优势大。短板是波形不留影像、依赖人员手艺,近表面有盲区。TOFD、相控阵可记录成像,补此短板。
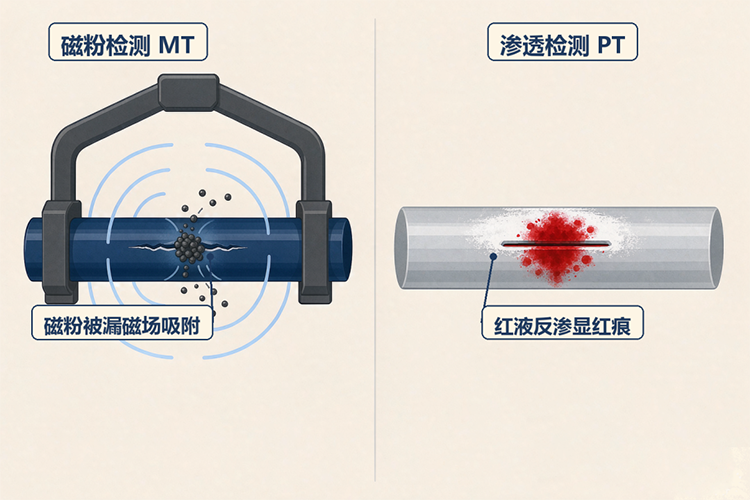
 MT磁粉检测:只适用铁磁性材料,能查表面及近表面1~2mm裂纹,灵敏度高、速度快。奥氏体不锈钢、铝、铜等非磁性材料无效。
PT渗透检测:靠毛细作用显示表面开口缺陷,不限材质,但只能查开口缺陷,闭合裂纹查不出,对清洁度和温度敏感。
选型三句话:里外分层管,先目视,表面MT/PT,内部RT/UT;体积找射线,面状找超声;不锈钢上没有“磁”,铁磁性优先MT,非磁性只能PT。
三、什么时候必须探
一是法规强制:锅炉、压力容器、压力管道受压元件焊缝,按特种设备法规监检。
二是材质触发:铬钼钢高温蠕变工况焊缝100%RT或UT;有延迟裂纹倾向的低合金钢、高强钢、铬钼钢,焊后至少24小时再探,屈服强度≥690MPa调质钢48小时;奥氏体不锈钢表面只能PT。
三是工况触发:剧毒、高压高温可燃、剧烈循环、低温管道,检查等级Ⅰ级,100%检测;名义厚度>30mm对接接头可用UT;现场固定焊口抽样时,固定焊环缝不少于检测数量的40%。
四是事件触发:返修焊缝按原方法复检;抽检不合格,同批加倍扩探,再不合格则该批100%全检;外观咬边密集、成型差,应加探。
四、等级与工序别混
钢结构按GB 50205分一、二、三级焊缝;压力管道按GB/T 20801.1分检查等级Ⅰ~Ⅴ,两套体系不能换算。管道口径:100%检测时RT≥Ⅱ级、UTⅠ级;抽样检测时RT≥Ⅲ级、UTⅡ级;表面MT/PTⅠ级。
 工序顺序:延迟裂纹材质焊后满24小时再探→外观合格→无损检测→合格后防腐保温。没出报告就喷漆,返修时全扒掉。
五、四个高频错误
1. UT代RT无书面文件:≤30mm接头用UT代RT,应有设计者和建设单位书面认可,微信一句“行”不算。
 2. 废片凑数:黑度不够、像质计不达标、标记不全的底片不能计入检测数量。
3. 拿MT探不锈钢:奥氏体不锈钢无磁性,表面只能PT。
4. 探伤合格就万事大吉:外观、硬度、光谱、压力试验一样不能少;报告须由Ⅱ级以上人员评定签发,第三方机构应有CMA等相应资质。
方法选对只是第一步。报告签发人资格、检测比例与委托单是否对应、底片或记录能否追溯到具体焊口,这三样核完,无损检测才算闭环。质量是焊出来、验出来的,不是报告上写出来的。
网址:www.zkpipe.com
扫码微信直接咨询